Comac C919 - chińskie rozdanie

Piątego Maja 2017 o godzinie 15:19 wylądował po pierwszych locie testowym samolot Comac C919, pierwszy komercyjny chiński samolot. Przebywał w powietrzu przez 1 godzinie i 19 minut.

Lot testowy obserwowany był przez Chińskiego wice-prezedenta Ma Kai oraz głównego inżyniera C919 Wu Guanghui.
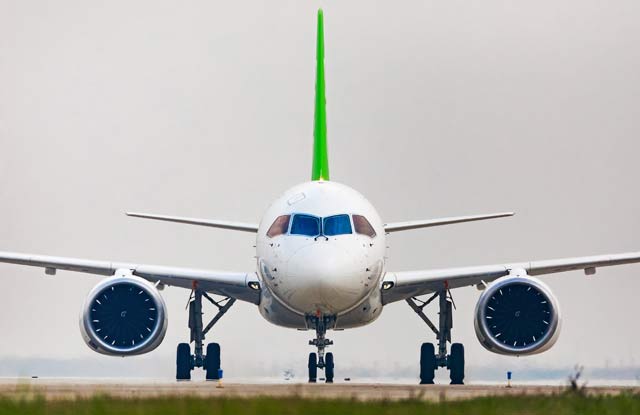


C919 jest najambitniejszym chińskim projektem w sferze lotnictwa. Celem jest rozbicie monopolu na samoloty średniego zasięgu Boeinga 737 oraz Airbusa 320.


Comac zapewnia, iż otrzymał już 570 zamówień na samoloty C919 , głównie od chińskich przewoźników.

Jak zbudowana jest łopatka silnika odrzutowego

Łopatka turbiny musi spełniać szereg wymagań, które wynikają ze środowiska pracy silnika odrzutowego .

Łopatka turbiny:

- Pracuje w wysokich temperaturach.
- Poddana jest oddziaływaniu sił odśrodkowych.
- Podczas pracy możliwe jest pełzanie prowadzące do pęknięcia po odkształceniu
- Należy zastosować materiał odporny na pełzanie


Pozostałe wymagania dotyczące materiału

- Odporność na utlenianie w wysokiej temperaturze
- Odporność na uszkodzenia dynamiczne
- Odporność na zmęczenie wywołane zmianami temperatury
- Stabilność cieplna
- Mała gęstość


Te wymagania spełniają do temperatury około 1100°c materiały, które obecnie stosuje się na
łopatki turbin, czyli złożone stopy na osnowie niklu lub kobaltu z licznymi składnikami i dodatkami
stopowymi (ti, al, mo, W, Nb, zr, b, V, y, la, re, ta i innymi). Ze względu na konieczność
zwiększania temperatury gazów przed turbiną łopatki turbin współczesnych silników są zazwyczaj
łopatkami chłodzonymi, a więc wykonanymi z kanałami wewnętrznymi. znane są
różne metody chłodzenia łopatek:

- wielokanałowe,
- deflektorowe,
- deflektorowe z perforacją,
- wielokanałowe (bezdeflektorowe) z perforacją,
- kanałowe z porowatą ścianką.


Wykonanie chłodzenia wielokanałowego łopatek wzdłuż ich pióra jest najprostsze technologicznie,
ale nie zapewnia równomiernego chłodzenia, zwłaszcza krawędzi natarcia i krawędzi
spływu. zastosowanie deflektorów i otworków wypuszczających powietrze na zewnątrz pióra
gwarantuje bardziej równomierne pole temperatury łopatki i bardziej intensywne chłodzenie,
ale jest to metoda trudna technologicznie. liczba wykonywanych otworków o średnicy od 0,3
do 0,6 mm sięga 100 w piórze jednej łopatki.


Obecnie łopatki turbin wykonuje się głównie metodą precyzyjnego odlewania próżniowego.
odlewanie ze sterowanym chłodzeniem umożliwia uzyskiwanie łopatek o ukierunkowanej (kolumnowej)
Krystalizacji oraz łopatek monokrystalitycznych. takie struktury materiału są w wysokim
stopniu żarowytrzymałe.

źródła:
Nowe technologie lotniczych silników turbinowych - Jan Grodzimirski

Najważniejsze zmiany i wymagania ISO 9001 : 2015 Zarządzanie Systemami Jakości

Tekst normy przeredagowano w taki sposób, aby była łatwiejsza do stosowania przez firmy usługowe. Termin „wyrób" zastąpiono terminem „wyroby i usługi", który uwzględnia wszystkie kategorie danych wyjściowych (sprzęt, oprogramowanie, usługi, materiały przetworzone). Wyodrębnienie usług ma na celu podkreślenie różnic w stosowaniu niektórych wymagań w odniesieniu do wyrobów i usług. Cechą usług jest przynajmniej częściowa realizacja danych wyjściowych we współpracy z klientem.

Tam gdzie jest to możliwe, sformułowania normy zmieniono tak, aby ograniczyć bezwzględny charakter niektórych wymagań, które były zaczerpnięte z praktyki sektora poza usługowego.

Większy nacisk położono  na osiąganie zgodności wyrobów i usług z wymaganiami oraz zadowolenie klienta.


Bardzo szczegółowy tekst znajdziecie Państwo na stronie PKN: https://wiedza.pkn.pl/web/wiedza-normalizacyjna/najwazniejsze-zmiany-wprowadzone-w-iso-9001-2015

W przypadku chęci podyskutowania tematu zapraszam do zadawania pytań amydlarz@wp.pl 

ISO9001:2015 ISO9001 2015

Filozofia 5S to nie tylko porządek

1. SEIRI – posortuj.
2. SEITON – usystematyzuj.
3. SEISO – wyczyść.
4. SEIKETSU – standaryzuj.
5. SHITSUKE – utrzymaj.


Głównym celem 5S jest podniesienie bezpieczeństwa na stanowiskach pracy w połączeniu ze zwiększeniem produktywności[5]. Jest to jedno z podstawowych narzędzi lean management (szczupłego zarządzania). Duże znaczenie 5S w tej koncepcji wynika z przekonania, że czystość, porządek i dobra organizacja miejsca pracy mają zasadniczy wpływ na produktywność, stabilność procesów oraz wyeliminowanie marnotrawstwa (mudy). Uczy także pracowników dyscypliny niezbędnej do utrzymania standardów.

W literaturze anglojęzycznej 5S jest czasem określane jako utrzymanie porządku (housekeeping), jednak uważa się, że takie podejście jest zbyt wąskie gdyż nie oddaje potencjału tego narzędzia dla usprawniania działalności organizacji.


5S może zostać wdrożone zarówno w środowisku produkcyjnym, jak i w organizacjach z sektorów usługowych. Jest zwykle jednym z pierwszych narzędzi wdrażanych w trakcie transformacji lean gdyż angażuje wszystkich pracowników, ułatwia wdrożenie kolejnych narzędzi szczupłego zarządzania jakich jak TPM, SMED, kanbany i praca standaryzowana, a wprowadzone zmiany i udoskonalenia są od razu widoczne.


Teoretyczna analiza podatności na pęknięcia zimne materiału po spawaniu

Teoretyczna analiza podatności na pęknięcia zimne materiału po spawaniu

Wersja angielska, napisana przeze mnie , chyba nie będzie trudności z odczytaniem.


EXAMPLE

Material and chemical composition:
part
Material
C
Mn
Si
P
Ti
V
S
Tube
E275
0,21
1,4
0,35
0,045
-
-
0,045
Sheet bracket
S650MC
0,12
2,0
0,10
0,010
0,15
0,20
0,015


Carbon equivalent
Material
Ce
E275
0,44
S650MC
0,45

Ce<=0,45 – good welded steel
Hardening in the material in HAZ
Hv = 1200Ce-200

Material
Hv
E275
335
S650MC
334

Dla Hv < 350 propability of cracking in HAZ very low

Thermal Severity Number (TNS)
TNS = g1/6 + g2/6
g1, g2 – thickness of material

TNS = 8/6 + 3/6 = 1,83
The higher TNS - higher propability of cracking in HAZ , 1,83 is really small value for TNS.

Conclusion:
Probability of cracking in Heated Affected Zone is very small
Autor: Artur Mydlarz

Pękanie wodorowe - HIC


Pękanie wodorowe (HIC) występuje w stalach niskostopowych i niestopowych, o małej i dużej wytrzymałości, również przy braku zewnętrznych naprężeń. Spowodowane jest to dyfuzją wodoru do wnętrza stali i łączenie się w cząsteczki w miejscach nieciągłości metalicznej na wtrąceniach niemetalicznych (w pułapkach).

Mechanizm powstawania pęknięć wodorowych wg. prof. dr hab. inż. Edmunda Tasaka


Mechanizm powstawania oraz środki zaradcze na wykresie

mgr inż. Artur Mydlarz


Zatwierdzenie produkcji lotniczej - First Article Inspection - FAI


W celu potwierdzenia nowej produkcji lotniczej wymagane jest przedstawienia stosownej dokumentacji potwierdzającej zgodność wykonania z technologią.

Dostawca zobowiązany jest do przeprowadzenia kontroli pierwszej sztuki (FAI) na nowej części reprezentatywnej dla pierwszej partii części produkcyjnych.

Wszystkie wymagania dla kontroli pierwszej sztuki opisane są w normie AS9102 – „Wymagania lotnicze dla kontroli pierwszej sztuki”.

Na podstawie formularzy z AS9102 lub formularzy dostarczonych przez klienta dostawcy sporządzają raport. FAI jest raportem, który potwierdza zdolność firmy do wyprodukowania danego produktu zgodnie z wymaganiami klienta. Klient ma prawo zażyczyć sobie dodatkowych informacji o produkcie. Dla części klasy pierwszej i drugiej poza standardowymi informacjami zawartymi w raporcie AS9102 wymagane są testy materiałowe oraz balonowany rysunek. Proces produkcji pierwszej sztuki oraz jej zatwierdzania może trwać nawet do roku. Wynika to ze złożoności produktu oraz konieczności zastosowania specjalistycznej wiedzy. Często raport FAI zatwierdzany jest przez więcej niż jedną osobę ze strony klienta i wymaga konsultacji ze specjalistami.
Dla części klasy trzeciej powszechne jest delegowanie weryfikacji FAI do dostawcy.

Raport z AS9102 zawiera trzy formularze:

A. Formularz pierwszy

Zawiera on podstawowe informacje dotyczące produktu i powiązań produktu z dostawcą oraz klientem.


B. Formularz drugi
Zawiera listę materiałów użytych do produkcji produktu oraz procesów specjalnych


C. Formularz trzeci.


Zawiera on pomiary części oraz porównanie ich z wymiarami rysunkowymi.

Organizacja lotnicza nie może sprzedawać produktów, bez posiadania w/w raportu. Raport ten musi potwierdzać zgodność części z wymaganiami klienta oraz być zweryfikowany
i podpisany przez klienta.
Każdorazowa zmiana procesu produkcyjnego wymusza na dostawcy ponowne stworzenie raportu pierwszej sztuki.